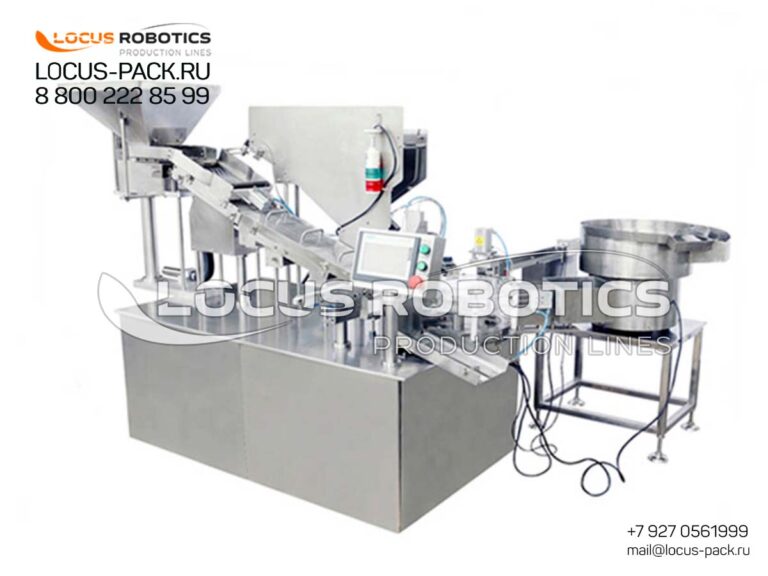
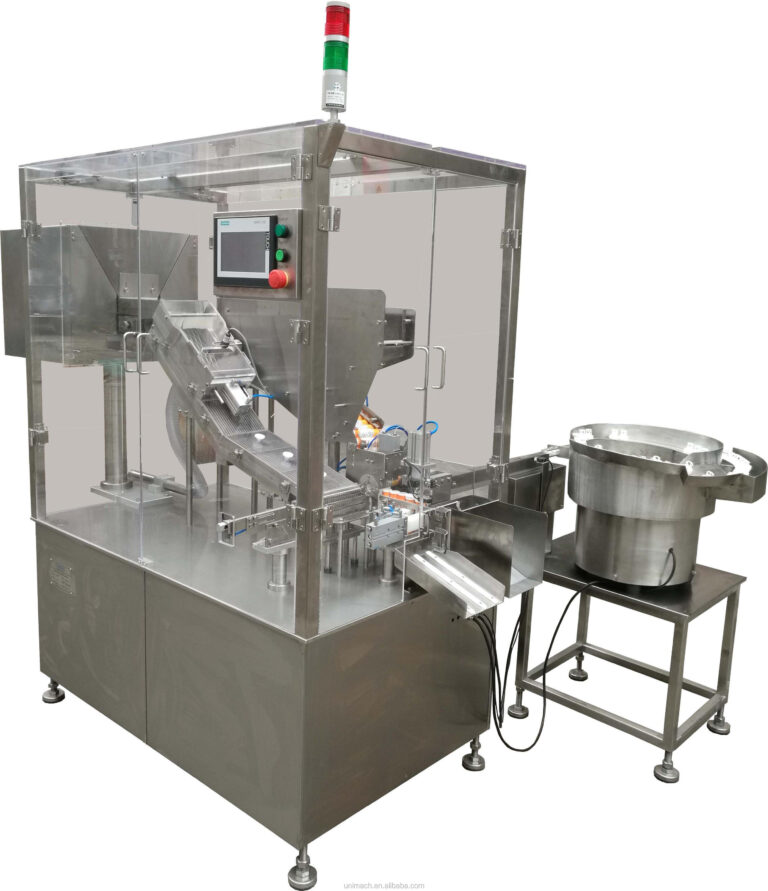
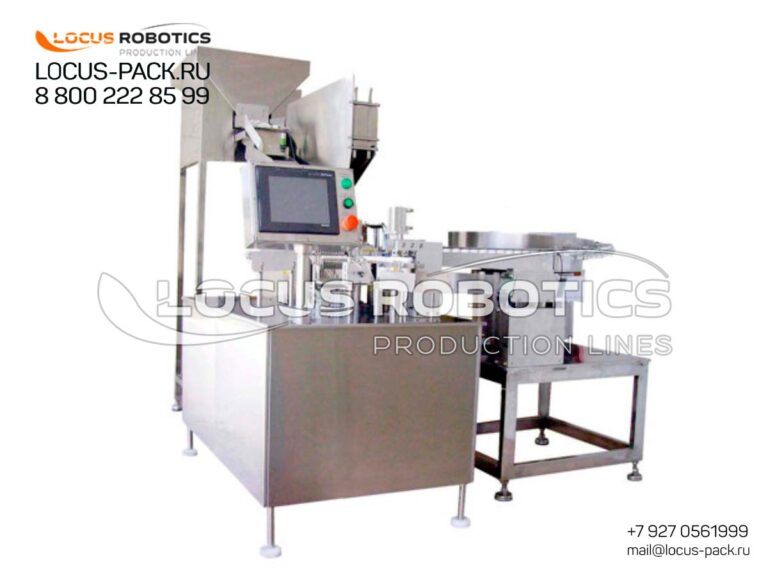
Integrated Packaging Solutions for Moisture-Sensitive Tablets.
GMP-Compliant Automated Packaging for Moisture-Sensitive Formulations.
Precision Engineering for Delicate Products.
Integrated systems combining tablet counting, tube filling, capping and sealing in controlled low-humidity environments (<15% RH) — critical for moisture-sensitive effervescent formulations.
Precision Engineering for Delicate Formulations.
Niche-integrated systems combining gentle tablet handling, nitrogen-purged tube filling, and snap-capping in controlled low-humidity environments (<30% RH) — designed exclusively for moisture-sensitive effervescent tablets.
Critical Features:
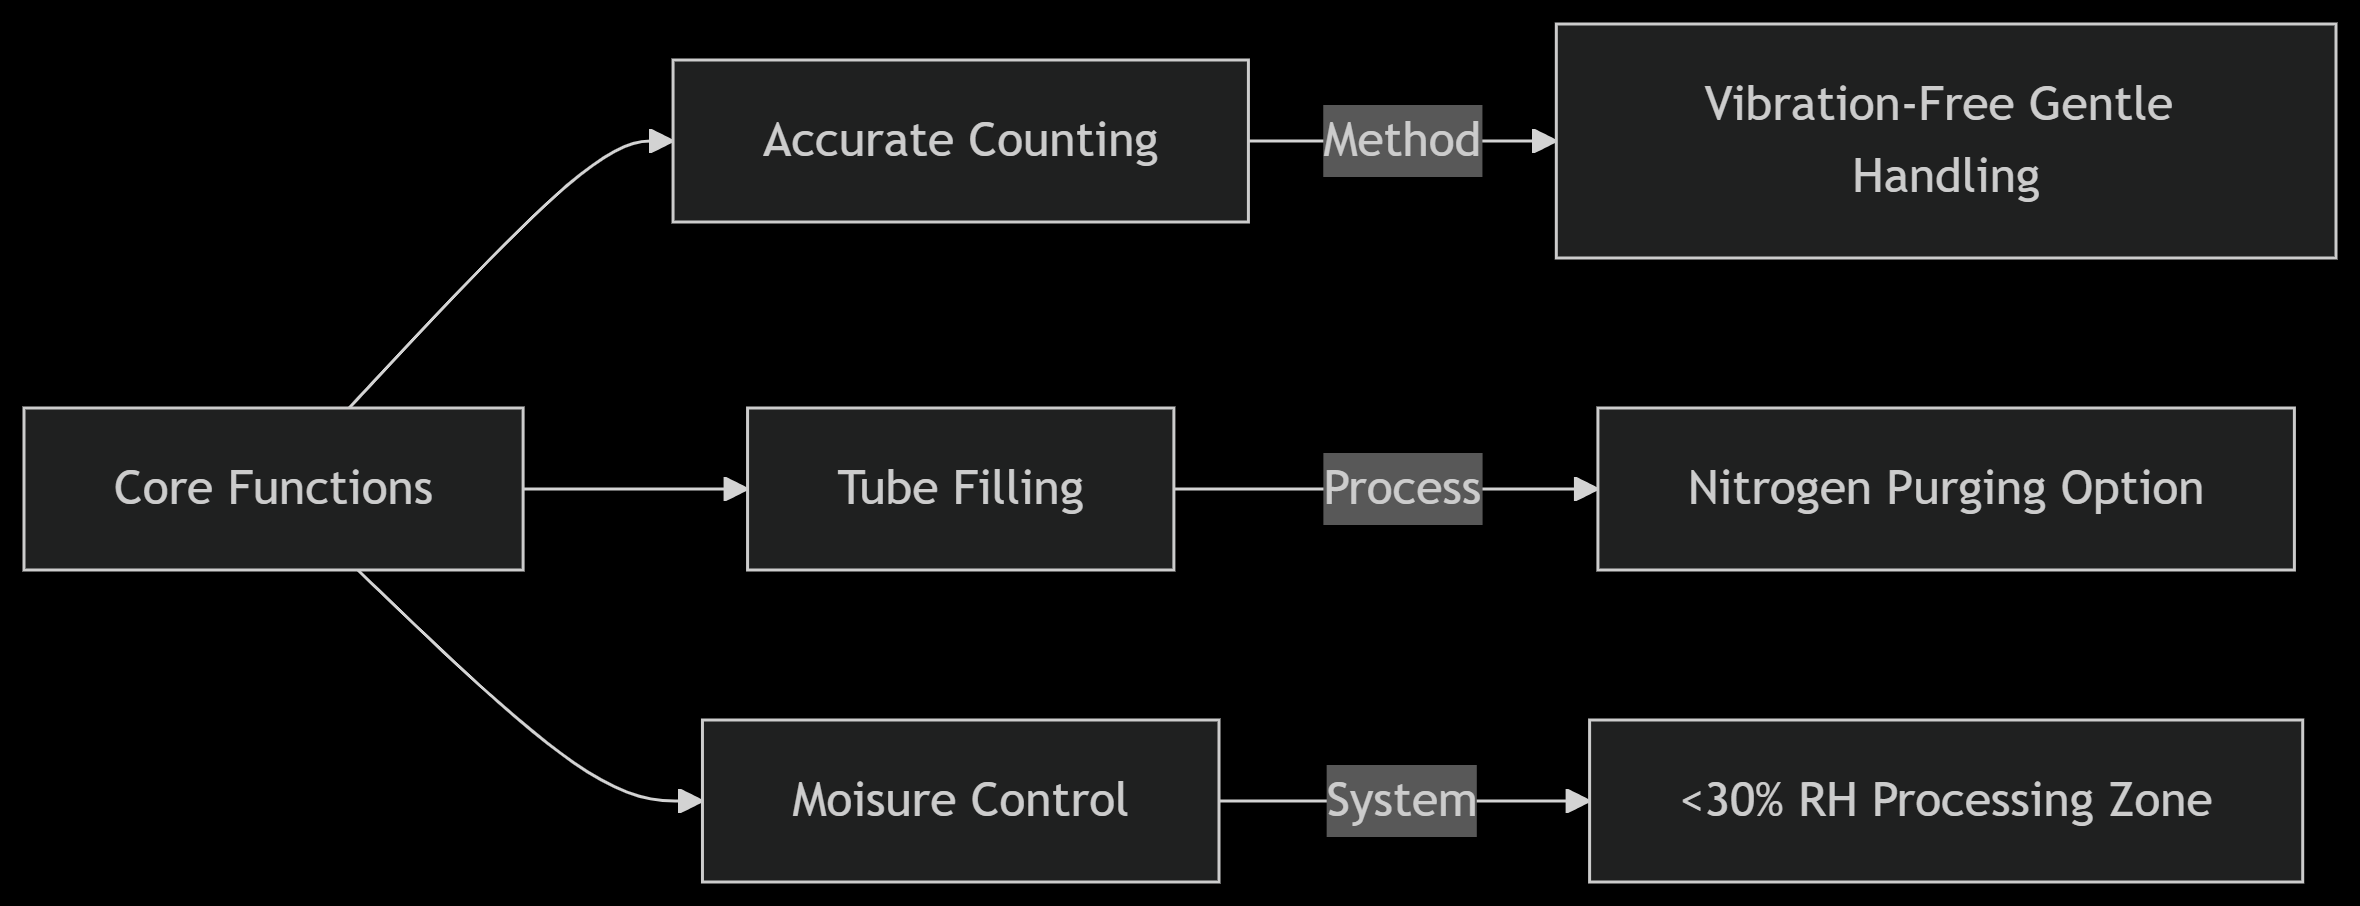
Critical Innovations:
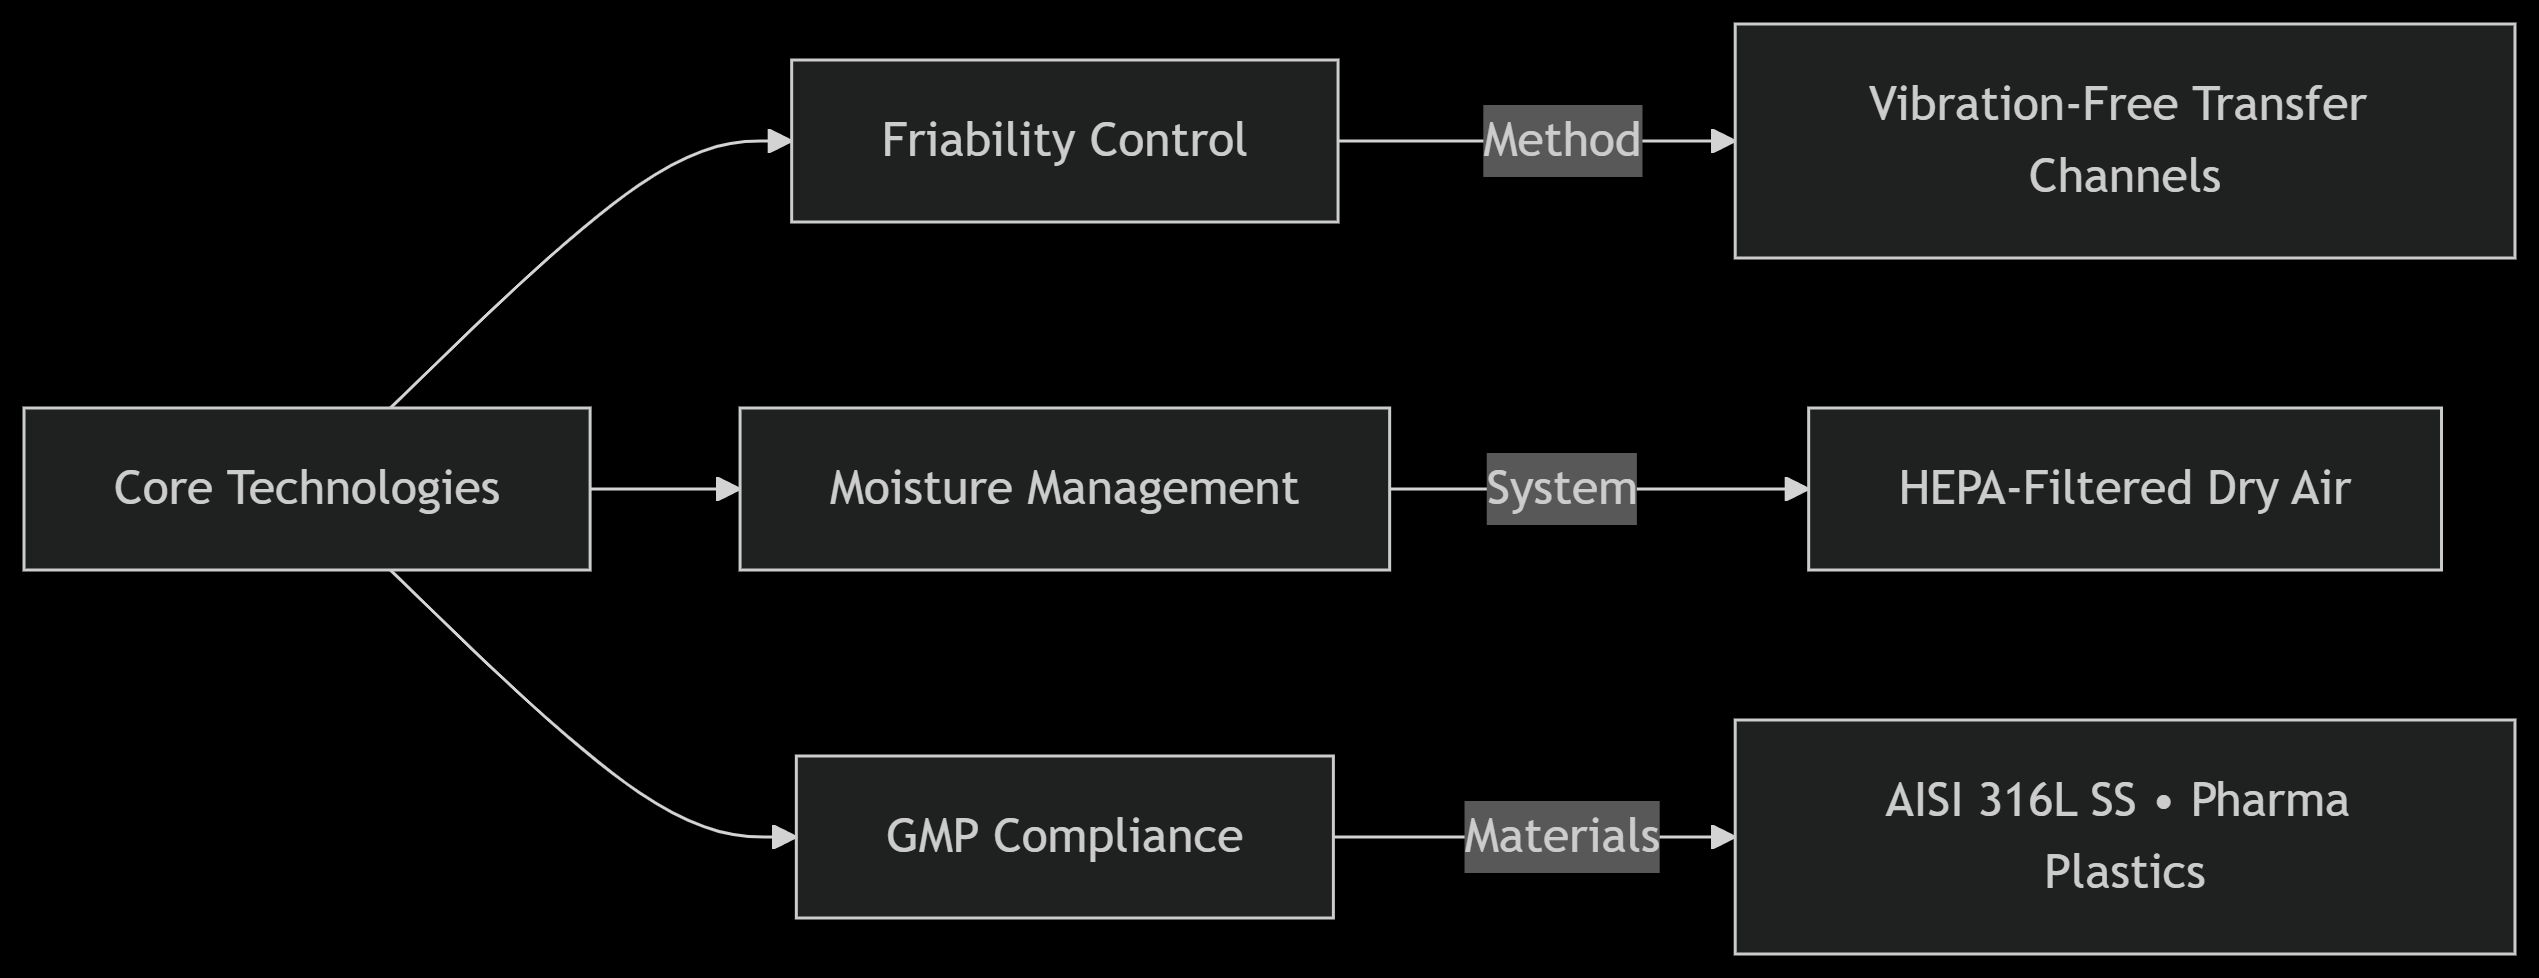
Pharmaceutical-Grade Performance
| Parameter | Standard Specs | EX/GMP Options |
|---|---|---|
| Throughput | 100-200 tubes/min | 300 tubes/min |
| Tablet Capacity | 10-100 tablets/tube | Custom configurations |
| RH Control | <30% | <15% (N₂ purge) |
| Accuracy | ±1 tablet | ±0 count (vision) |
| Tube Sizes | Ø15-60mm | Ø8-80mm |
| Construction | Pharma-grade plastics | Full AISI 316L SS |
Performance-Driven Design
| Parameter | Standard Specs | Premium Options |
|---|---|---|
| Throughput | 100-200 tubes/min | 300+ tubes/min (servo) |
| Tablet Capacity | 10-100 tablets/tube | Custom configurations |
| Humidity Control | <30% RH | <15% RH (pharma grade) |
| Accuracy | ±1% | ±0.25% (vision check) |
| Tube Sizes | 15-60mm diameter | 8-80mm diameter |
| Power | 380V/50Hz or 480V/60Hz | 220V/60Hz available |
Seamless 7-Stage Processing
Tube Feeding: Automatic unscrambling with orientation check
Pre-Conditioning: Moisture purge (dry air/N₂ flood)
Precise Counting: Vibration-free tablet handling
Gentle Filling: Anti-friability chute system
Capping: Snap-on or screw cap application
Sealing: Induction foil sealing (optional)
Quality Control: Checkweighing + metal detection
Application-Specific Engineering
| Component | Function | Critical Feature |
|---|---|---|
| Humidity Chamber | Moisture-controlled workspace | HEPA-filtered dry air circulation |
| Gentle Feeder | Tablet transfer without damage | Low-friction PU channels |
| Cap Orienters | Precise cap positioning | Vibratory bowl with vision system |
| Nitrogen Flushing | Oxygen/moisture exclusion | <50ppm O₂ residual (optional) |
| Dehumidification | Environmental control | Desiccant wheel technology |
Pharmaceutical-Grade Execution
Material Construction: 316L stainless steel contact surfaces
Cleanability: CIP-capable with radiused corners
Data Integrity: 21 CFR Part 11 compliant software
Validation: IQ/OQ/PQ documentation packages
Contamination Control: Isolated drive mechanisms
Seamless 5-Stage Processing
Manual Loading: Operator feeds tablets/tubes/caps into vibratory bowls
Gentle Transfer: Tablets move via low-friction PU channels
Batch Formation: Precise portioning in moisture-controlled zone
Tube Filling & Capping: Nitrogen-purged environment with snap-seal application
Discharge: Finished tubes exit via conveyor
Critical Compliance Features
Material Traceability: Certificates for all product-contact surfaces
Cleanability: CIP-capable with ≤0.8µm Ra surface finish
Data Integrity: 21 CFR Part 11 compliant HMI with audit trails
Change Control: Documented SAT/FAT protocols included
Environmental Control: ISO Class 8 equivalent processing zone
Application-Specific Engineering
| Option | Function | Regulatory Impact |
|---|---|---|
| Vibratory Cap Feeder | Automatic cap orientation | Reduces operator touchpoints |
| N₂ Purging Module | O₂ reduction to <100ppm | Extends tablet shelf life |
| Vision Inspection | Tablet count/defect detection | Eliminates manual QC |
| Serialization | Track-and-trace compliance | Meets DSCSA/EU FMD |
Optimized for Sensitive Nutraceuticals
Vitamin Complexes: Effervescent Vit C, B12, multivitamins
Mineral Supplements: Calcium, magnesium, zinc formulations
Specialty Pharma: Dispersible analgesic/antacid tablets
Sports Nutrition: Electrolyte recovery tablets
Pharmaceuticals: Vitamin C, aspirin, electrolyte tablets
Nutraceuticals: Effervescent calcium, magnesium, zinc
Specialty Products: Cleaning tablet precursors, oxygen boosters
Critical Advantage:
Maintains tablet integrity with <0.1% friability rates at 98% RH ambient conditions and even at 300 tubes/minute.
Why Locus Monoblocs?
✅ Patent-Pending Moisture Control: Patented <30% RH microenvironment
✅ Zero Cross-Contamination: Isolated material pathways, gentle handling technology
✅ Rapid Changeovers: <15 mins between product formats
✅ Validation Kits: IQ/OQ/PQ documentation packages
✅ Scale-Ready: Modular capacity upgrades
Complete Turnkey Solutions
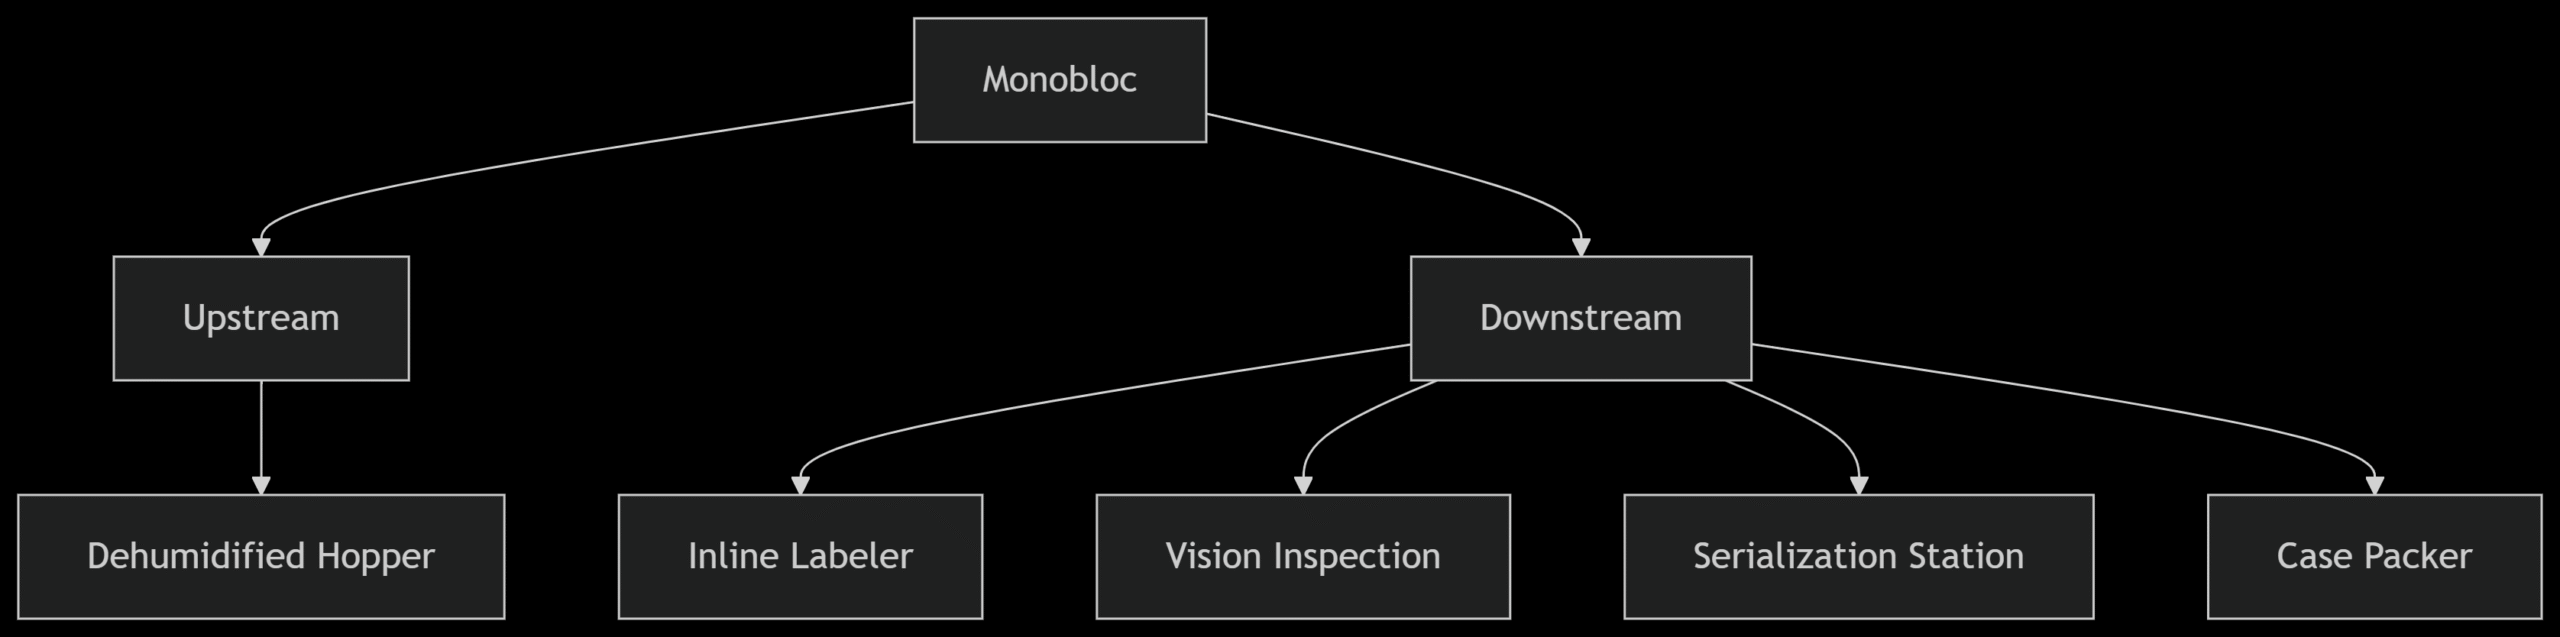
Explosion Protection: ATEX/IECEx for dust environments
Vision Inspection: Tablet count/defect verification
Serialization: Track-and-trace compliance modules
Robotic Palletizing: End-of-line integration
Protect your moisture-sensitive products
Schedule a validation consultation: